


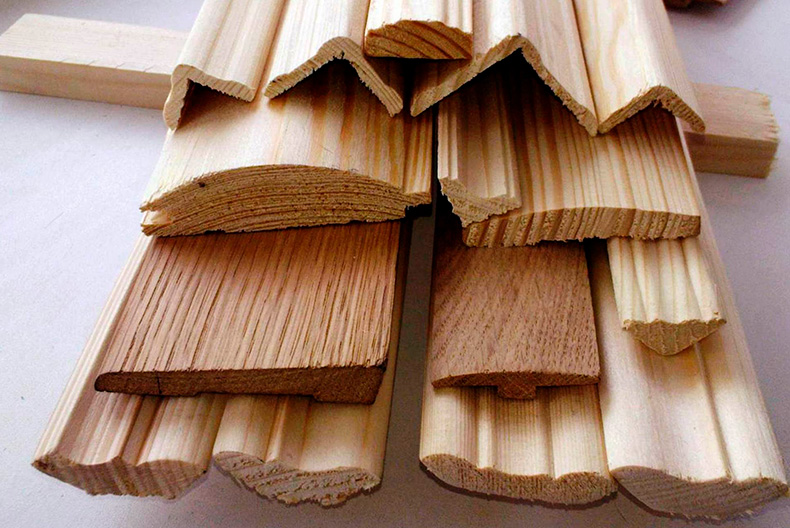
Типовая технология погонажных изделий из обрезной доски
1 этап
СУШКА ОБРЕЗНОЙ ДОСКИ
Обеспечение влажности пиломатериалов в пределах 10%±2% и снятие внутренних напряжений.

2 этап
ПРЕДВАРИТЕЛЬНАЯ ТОРЦОВКА ЗАГОТОВОК
Устранение покоробленности и кривизны заготовок для уменьшения припуска на дальнейшую обработку. Отрезка торцев заготовок с трещинами после сушки.


3 этап
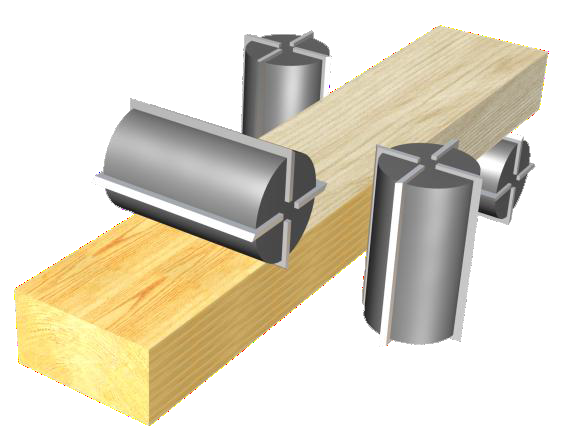
ВСКРЫТИЕ ДЕФЕКТОВ НА ЗАГОТОВКАХ
Вскрытие дефектов заготовок, обеспечение базовых поверхностей перед сращиванием.
4 этап
ВЫРЕЗКА ДЕФЕКТОВ НА ЗАГОТОВКАХ
Получение бездефектных заготовок различной длины для последующего торцевого сращивания.
5 этап
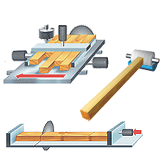
СРАЩИВАНИЕ ЗАГОТОВОК ПО ДЛИНЕ. ПОЛУЧЕНИЕ БЕЗДЕФЕКТНОЙ ПЛЕТИ
Нарезание на торцах заготовок зубчатых шипов, нанесение клея толщиной 0,1...0,3 мм на шипы и сращивание по длине бездефектных заготовок в плеть длиной до 12 м.

6 этап
РАСКРОЙ ЗАГОТОВОК ПО ТОЛЩИНЕ
Деление заготовки на высокопроизводительном ленточно-делительном оборудовании с минимальными потерями древесины в отход. Получение заготовок требуемой толщины.
 Россия

7 этап

ПРОФИЛИРОВАНИЕ ПЛЕТИ
Обработка на высокопроизводительном шестишпиндельном продольно-фрезерном станке для получения заданного профиля и требуемой чистоты поверхности погонажного изделия.


8 этап
ЧИСТОВАЯ ТОРЦОВКА ПОГОНАЖНЫХ ИЗДЕЛИЙ
Получение погонажных изделий необходимой длины.
Программырассрочки

